Oct 21, 2026
Supposons que vous citez trente obus de 3 000 mm de long et 12 mm d'épaisseur en acier doux. La machine qui décide si un travail rapporte de l’argent n’est pas celle qui possède le plus grand écran sur le panneau de commande. C'est celui qui peut pré-courber les deux bords de la plaque, de sorte que le cylindre fini arrive au soudeur rond et fermé au lieu de porter deux extrémités plates que quelqu'un doit couper et meuler.
Voilà la réponse courte : Choisissez d'abord la géométrie des rouleaux et la capacité de formage, puis achetez le système de contrôle comme couche de répétabilité par-dessus. Une machine à rouler les tôles CNC gagne sa vie en reproduisant un résultat et non en en créant un. Ce qui suit explique ce que le contrôle peut et ne peut pas faire, en quoi les trois configurations de rouleaux courantes diffèrent et quels numéros méritent d'être exigés d'un constructeur avant de signer.
Une machine à rouler les plaques a très peu de mouvements. Les rouleaux inférieurs montent ou descendent ; sur une machine à quatre rouleaux, le rouleau latéral entre et sort ; les rouleaux tournent. Il n'y a pas de trajectoire d'outil à interpoler, c'est pourquoi la commande d'une machine à rouler se rapproche plus d'un système de positionnement que de la CNC multiaxes d'une presse plieuse.
En pratique, CNC signifie ici le positionnement à commande numérique de ces axes linéaires, généralement des vannes servo ou proportionnelles avec retour de position, ainsi qu'un écran qui stocke les positions des rouleaux sous forme de programmes. Sur une machine mécanique à trois rouleaux, le même réglage s'effectue à l'aide de volants et d'une balance.
La récompense apparaît sur le travail répété. La première coque d'un lot est toujours une pièce d'essai, car le retour élastique change avec l'épaisseur, la limite d'élasticité et même l'indice thermique. Une fois les positions des rouleaux trouvées et stockées, les pièces deux à trente sortent avec le même diamètre avec beaucoup moins de jugement de l'opérateur, ce qui est très important dans les magasins où le roulement du personnel est élevé.
Ce que la CNC ne fait pas, c'est créer une géométrie de pré-courbure. Si la machine ne peut pas serrer et plier les bords de la plaque, aucun contrôleur ne produira un véritable cylindre. Cette capacité vient du cadre, des diamètres des rouleaux et de l'espacement entre les rouleaux.
Les ateliers comparant les modèles peuvent voir côte à côte les options mécaniques, hydrauliques et à quatre rouleaux dans le série de laminoirs à plaques .
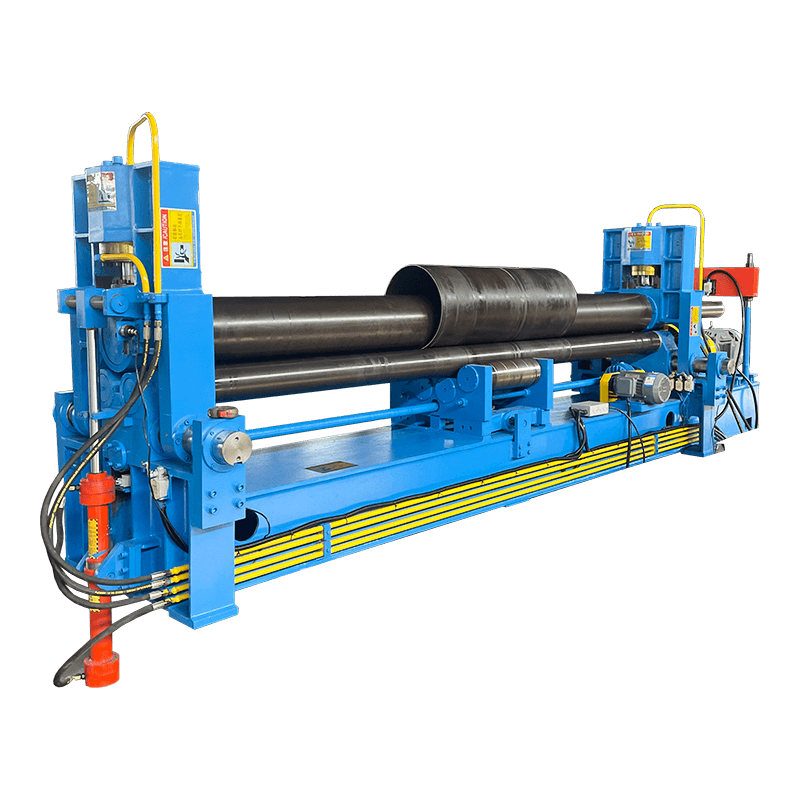 Machine à rouler hydraulique universelle à 3 rouleaux série W11S Découvrez cette option hydraulique à trois rouleaux pour le laminage de plaques, avec une technologie de pré-cintrage, une commande CNC et des spécifications pour le formage cylindrique, conique et multi-rayons. Voir le produit →
Supprimez le langage commercial et les trois configurations courantes diffèrent par un fait physique : la manière dont le bord de la plaque est pré-courbé.
Une machine symétrique à trois rouleaux comporte deux rouleaux inférieurs fixes et un rouleau supérieur qui se déplace vers le bas. C’est le moyen le plus simple et le moins cher de rouler une coquille, et c’est toujours la bête de somme dans de nombreux ateliers. Le piège est aux extrémités. La bande située entre les deux rouleaux inférieurs ne se plie jamais, donc pour pré-courber le bord arrière, l'opérateur doit retirer la plaque, la retourner et l'alimenter à nouveau. Sur un obus lourd, c'est le temps de la grue.
Une machine universelle à trois rouleaux ajoute du mouvement aux rouleaux supérieur ou inférieur afin qu'un bord pré-courbé puisse passer à travers. Les deux bords sont ensuite pré-courbés en une seule fois, et le temps de manipulation économisé dépasse généralement la différence de prix.
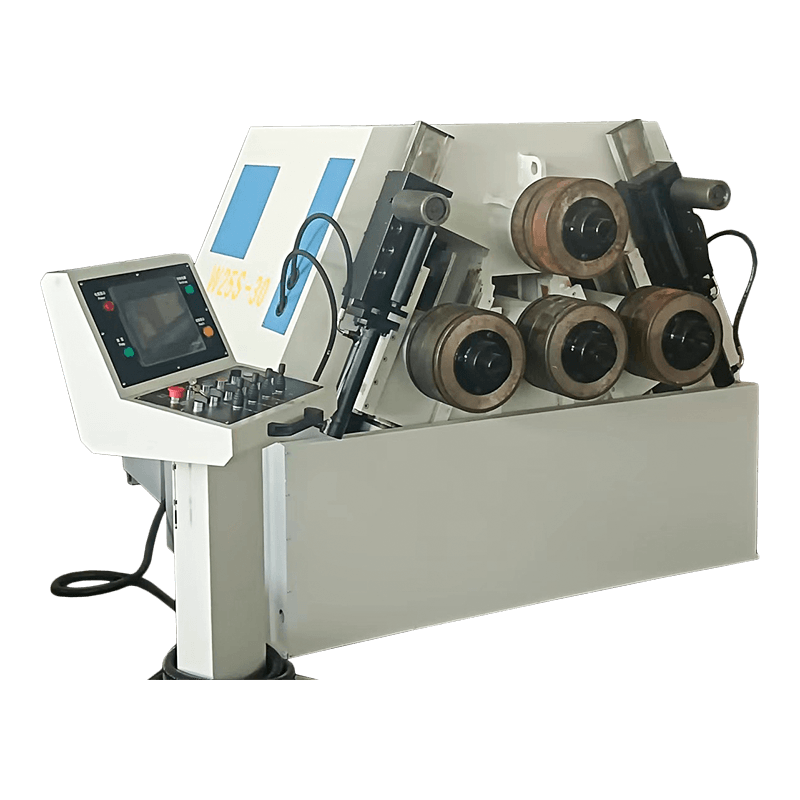
Une machine à quatre rouleaux utilise le quatrième rouleau latéral pour le pré-cintrage. La plaque reste serrée entre les rouleaux supérieur et inférieur, les deux bords sont pliés dans le même passage et personne ne fait tourner la plaque. La géométrie permet également à la coque finie de se rapprocher du diamètre du rouleau supérieur, ce qui raccourcit la bande non pliée laissée au niveau de la couture.
| Considération | Trois rouleaux symétriques | Trois rouleaux universels | Quatre rouleaux |
|---|---|---|---|
| Pré-cintrage des bords | Nécessite une réalimentation ou une presse séparée | Les deux bords dans une seule configuration | Les deux bords en un seul passage, la plaque reste serrée |
| Manipulation des plaques | Le plus haut | Moyen | Le plus bas |
| Ajustement typique | Plaque fine, petits lots, budget serré | Travail mixte, lots moyens | Coquilles longues, inoxydables, lots répétés |
| Prix relatif de la machine | Le plus bas | Moyen | Le plus haut |
| Compétence de l'opérateur requise | Élevé | Moyen | Moins élevé une fois les programmes existants |
Comparaison illustrative basée sur la configuration de la machine, notée sur une échelle de 1 à 5. Il ne s’agit pas de données de production mesurées.
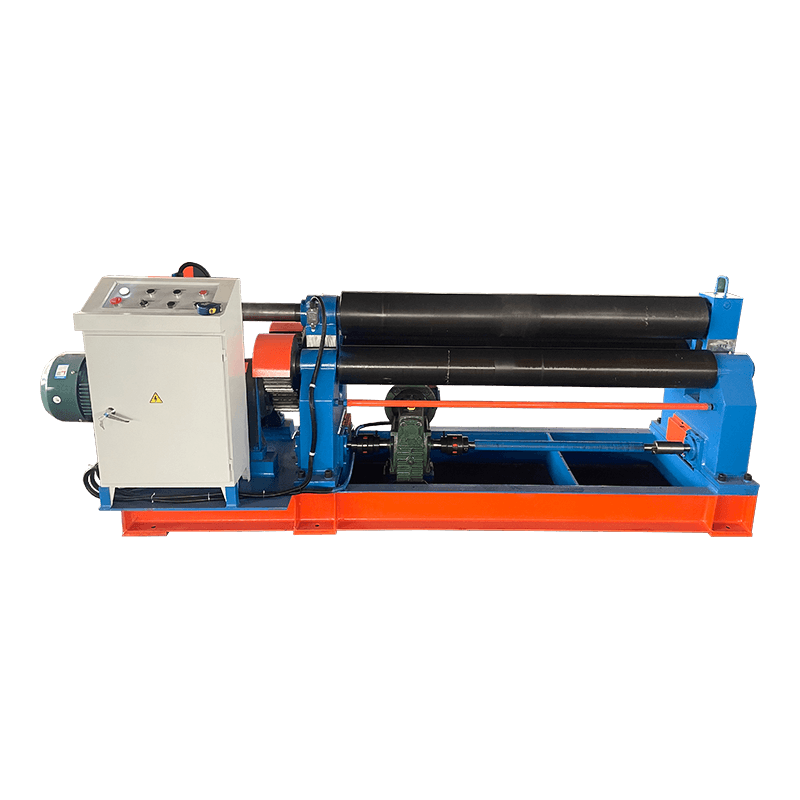 Machine à rouler les plaques mécaniques symétriques à 3 rouleaux série W11 Option mécanique à trois rouleaux pour le pliage cylindrique et en arc, avec conception symétrique, précision RGS, roulements MCS et rouleaux latéraux inclinables pour le travail conique. Voir le produit →
Géométrie à quatre rouleaux : le rouleau latéral pré-courbe le bord tandis que les rouleaux supérieur et inférieur maintiennent la plaque serrée.
Les quatre rouleaux ne représentent que la partie visible du prix. En dessous se trouve un cadre en acier soudé qui doit résister à la force de séparation générée par les rouleaux ; sur une machine évaluée à 12 mm sur 3 000 mm, cette force se chiffre en centaines de tonnes. La déviation du cadre ne disparaît pas. Il apparaît dans la pièce finie sous la forme d'un tonneau plus gros au milieu qu'aux extrémités, c'est pourquoi les constructeurs couronnent les rouleaux ou installent des systèmes de couronnement sur les modèles plus grands.
Les autres facteurs de coûts sont la surface de roulement, l'hydraulique et le contrôle. Les rouleaux sont normalement durcis par induction contre l'abrasion et peuvent être chromés pour les travaux en acier inoxydable où le marquage de surface est important. Les vannes et le matériel de contrôle représentent une part plus petite de la facture que ce que la plupart des acheteurs pensent, il est donc rarement rentable d'économiser là-bas une fois que vous avez déjà payé pour un cadre lourd.
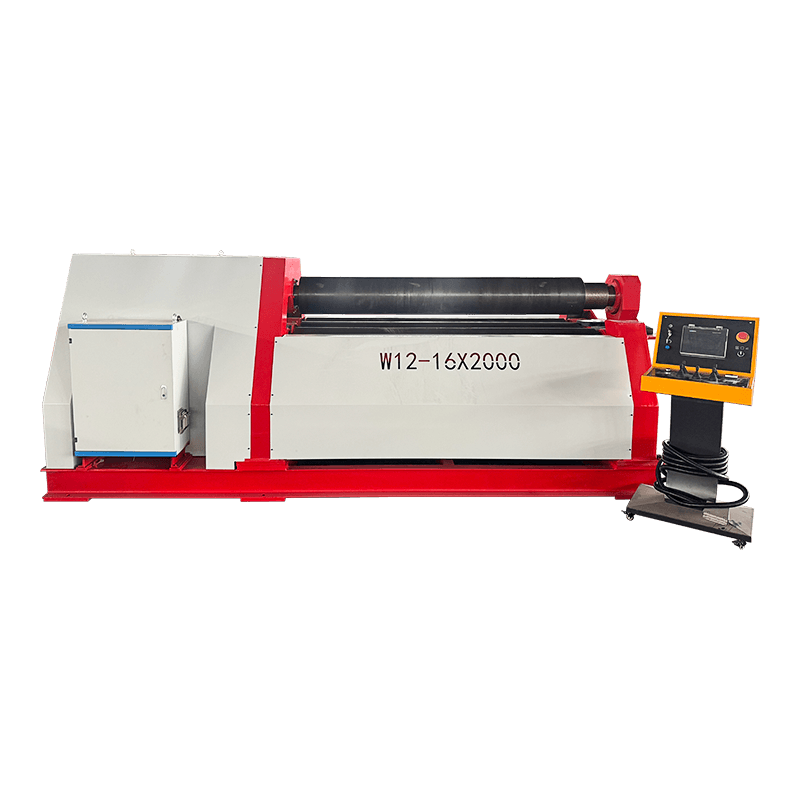 Machine à cintrer et à rouler les plaques hydrauliques à 4 rouleaux série W12 La conception hydraulique à quatre rouleaux permet un pré-cintrage et un laminage en une seule configuration, réduisant ainsi les déchets et améliorant l'efficacité des pièces cylindriques, coniques et courbes. Voir le produit →
Chaque machine à rouler est livrée avec un tableau de capacité. Lisez la ligne au-dessus du numéro dont vous avez besoin.
Le chiffre global est presque toujours indiqué en acier doux, généralement autour d'une résistance à la traction de 400 à 450 MPa. Roulez la même épaisseur en acier inoxydable 304 ou en qualité structurelle 700 MPa, et la machine ne l'atteindra pas. Demandez un tableau de déclassement pour l'acier que vous utilisez réellement au lieu de mettre à l'échelle le nombre vous-même : la force de roulement augmente avec la résistance à la traction, et le retour élastique et le diamètre minimum évoluent également avec elle.
Trois autres chiffres déterminent si la machine convient à votre travail :
Un détail pratique : la capacité est indiquée sur toute la largeur. Laminer une plaque de 2 000 mm sur une machine de 3 000 mm modifie le modèle de force et, sur certains modèles, la compensation de couronne dont vous avez besoin pour un résultat rond.
La plupart des mauvaises surprises dans ce métier ne sont pas les pannes. Il s'agit d'inadéquations entre ce que promet le tableau de capacité et ce que l'atelier propose réellement, et une liste de problèmes courants de roulement de plaque est une liste de contrôle utile à exécuter sur vos propres pièces avant que la commande ne soit passée.
T1. A quoi sert une rouleuse de tôles CNC ?
Cintrage de plaques plates en cylindres, cônes et coques incurvées en les faisant passer entre des rouleaux rotatifs. Les travaux typiques comprennent les coques de réservoirs et de cuves, les sections de tuyaux et de conduits, les panneaux de construction navale et les colonnes structurelles.
Q2. Quelle épaisseur de plaque une machine à rouler les plaques CNC peut-elle rouler ?
Cela dépend autant de la largeur et du matériau que de la machine. Les valeurs nominales sont données en acier doux sur toute la largeur ; les plaques en acier inoxydable et à haute résistance réduisent considérablement ce chiffre, alors demandez le tableau qui correspond à votre qualité.
Q3. Quelle est la différence entre une machine à rouler les tôles à trois rouleaux et une machine à rouler les tôles à quatre rouleaux ?
Une machine à trois rouleaux n'a pas de rouleau de pré-cintrage dédié, de sorte que la plaque doit souvent être tournée ou réalimentée pour plier le deuxième bord. Une machine à quatre rouleaux utilise le rouleau latéral pour pré-courber les deux bords tandis que la plaque reste serrée.
Q4. Une machine à rouler les tôles peut-elle se pré-plier sans laisser d'extrémités plates ?
Les machines universelles à trois et quatre rouleaux peuvent pré-courber les deux bords, mais il reste généralement une courte section plate. Sa longueur est définie par le diamètre du rouleau supérieur et l'écart entre les rouleaux inférieurs, alors demandez d'abord ce chiffre.
Q5. Combien coûte une rouleuse de plaques CNC ?
Le prix dépend de la capacité, du nombre de rouleaux, du système hydraulique et du contrôle. Une machine mécanique à trois rouleaux est le point d'entrée le moins cher et une machine à quatre rouleaux entièrement CNC le plus cher. Étant donné que le déclassement des matériaux modifie considérablement les spécifications, un devis basé sur la taille et la qualité de votre plaque est la seule comparaison significative.
Q6. De quel entretien une rouleuse de tôles hydraulique a-t-elle besoin ?
Vérifiez le niveau et l'état de l'huile hydraulique, remplacez les filtres dans les délais, gardez les surfaces des rouleaux propres et exemptes de tartre pour éviter les marquages, lubrifiez les joints mobiles et vérifiez périodiquement l'étalonnage de la position des rouleaux afin que les programmes stockés restent précis.
Produits connexes
Contactez-nous
Adresse d'usine
Parc industriel de Xichang, ville de Chengdong, Haiancity, Nantong City, province du Jiangsu, Chine
Téléphone
+ 86-13906278466
produits
Code QR