Oct 28, 2026
Trois millimètres d'acier inoxydable, d'une longueur de 2 500 mm, sont pliés en un canal en U avec deux coudes à 90 degrés et un coude à 45 degrés, et le panneau fini doit être boulonné directement sur un cadre découpé au laser sans aucune retouche. C’est le travail pour lequel une cintreuse de tôle est réellement achetée. Pas la tôle la plus épaisse du chantier, et pas le plus gros tonnage du catalogue.
Commencez par la conclusion. Spécifiez la machine autour de la pièce la plus lourde et la plus longue que vous prévoyez de proposer au cours des deux prochaines années, puis ajoutez environ 20 % de marge. Le tonnage, la longueur de pliage, la profondeur de gorge et le type de contrôle découlent tous de cette seule pièce. Tout le reste, du nombre d'axes de butée arrière à la marque de la pompe hydraulique, est secondaire et peut être négocié ultérieurement.
Ce qui suit est la manière dont ces limites sont calculées, les spécifications que les acheteurs lisent le plus souvent mal et les questions qui reviennent dans presque toutes les demandes de commande.
Une presse plieuse est décrite par trois capacités principales, et généralement une seule d'entre elles est comparée correctement avant qu'une commande ne soit passée.
La force qu'une machine doit appliquer à mi-portée est définie par l'épaisseur de la tôle, la résistance à la traction du matériau, l'ouverture de la matrice et la longueur du pli. La flexion de l’air demande le moins de force. Le bottoming ou le monnayage, où le poinçon enfonce complètement le matériau dans la matrice, peut exiger plusieurs fois plus. C'est pourquoi un tonnage nominal en soi ne signifie pas grand-chose : 100 tonnes avec une filière en V de 16 millimètres et 100 tonnes avec une filière en V de 6 mm sont en pratique deux machines complètement différentes.
La longueur nominale indiquée dans le nom d'un modèle, par exemple 2 500 mm, correspond à la largeur maximale de la pièce, mais l'espace entre les boîtiers latéraux est plus court. Une machine de 2 500 mm peut offrir environ 2 050 millimètres entre les cadres, de sorte qu'une pièce dotée de brides de retour profondes peut être physiquement impossible à insérer même si elle est plus courte que la longueur nominale. La profondeur de la gorge et la hauteur d'ouverture (lumière du jour) importent tout autant lorsque la pièce est une boîte, une armoire ou un canal formé plutôt qu'une bande plate.
Deux machines de tonnage et de longueur identiques peuvent différer d'un facteur trois en termes de prix simplement en raison de la manière dont elles contrôlent la position du vérin. Le retour élastique change avec le lot de matériaux, la direction du grain et l'usure de l'outillage, de sorte que le contrôle en boucle fermée et le bombage sont bien plus importants lorsque vous exécutez de petits lots de travaux variés que lorsque vous exécutez un numéro de pièce toute la journée.
La force de flexion de l'air peut être estimée à l'aide de la formule publiée par les fabricants de presses plieuses depuis des décennies : la force par mètre en kilonewtons est égale à 650 multipliée par le carré de l'épaisseur de la tôle, divisé par l'ouverture de la matrice en V. Pour l'acier doux, l'ouverture de la matrice est normalement considérée comme égale à huit fois l'épaisseur de la tôle. Le tableau ci-dessous applique cette formule à toute la plage d’épaisseurs citée par la plupart des ateliers de fabrication.
| Épaisseur de la feuille | Ouverture en V | Force par mètre | Force pour un virage de 2,5 m |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 tonnes |
| 2,0 mm | 16 mm | 17 t/m | 42 tonnes |
| 3,0 mm | 25 mm | 25 t/m | 62 tonnes |
| 4,0 millimètres | 32 millimètres | 33 t/m | 83 tonnes |
| 6,0 millimètres | 50 mm | 50 t/m | 124 tonnes |
| 8,0 millimètres | 64 millimètres | 66 t/m | 166 tonnes |
| 10,0 millimètres | 80 millimètres | 83 tonnes/m | 207 tonnes |
Considérez le tableau comme un point de départ plutôt que comme une réponse finale. Les courbures profondes, les petites ouvertures de matrice, les qualités à haute résistance et les longueurs de bride courtes poussent tous le tonnage requis vers le haut, tandis que plier uniquement les extrémités d'une pièce longue pousse la charge vers le centre du vérin, exactement là où la déflexion fait le plus mal.
Le tonnage ne représente que la moitié de la spécification. L'autre moitié décide si la pièce peut être chargée, pliée et retirée. Parcourez-les avant de signer :
C’est là que se situe l’essentiel de la différence de prix, et où la bonne réponse dépend de la composition de vos tâches plutôt que de votre seul budget.
Cintreuses hydrauliques conventionnelles utilisez une butée de profondeur mécanique et une butée arrière réglée manuellement. Ils constituent un choix judicieux lorsque le travail est répétitif, principalement de simples virages à 90 degrés, et que l'opérateur peut composer des corrections. L'installation prend du temps et dépend de l'expérience de l'opérateur, mais le système mécanique est simple et peu coûteux à entretenir.
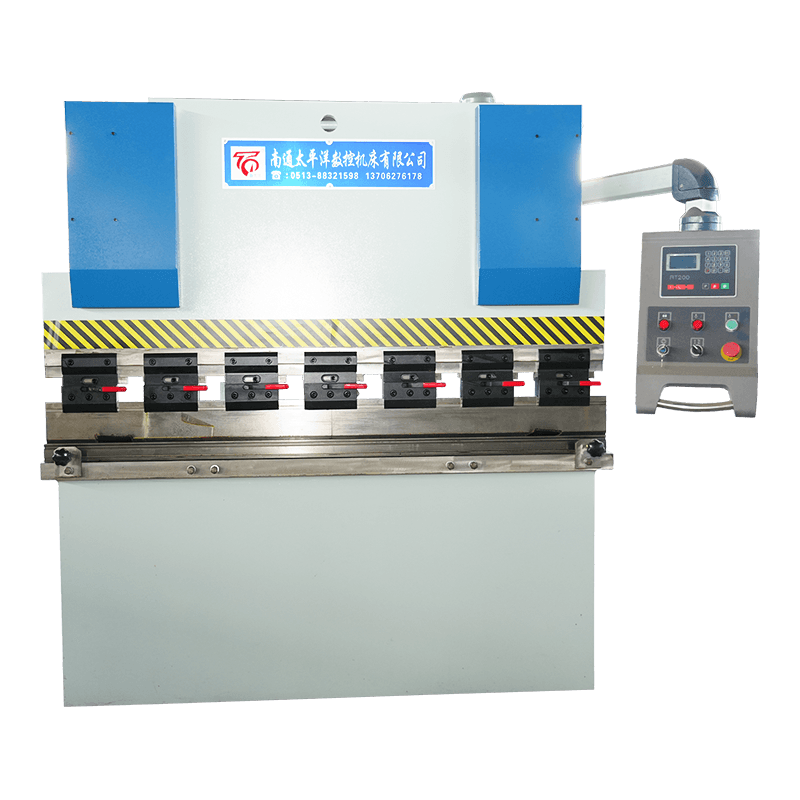
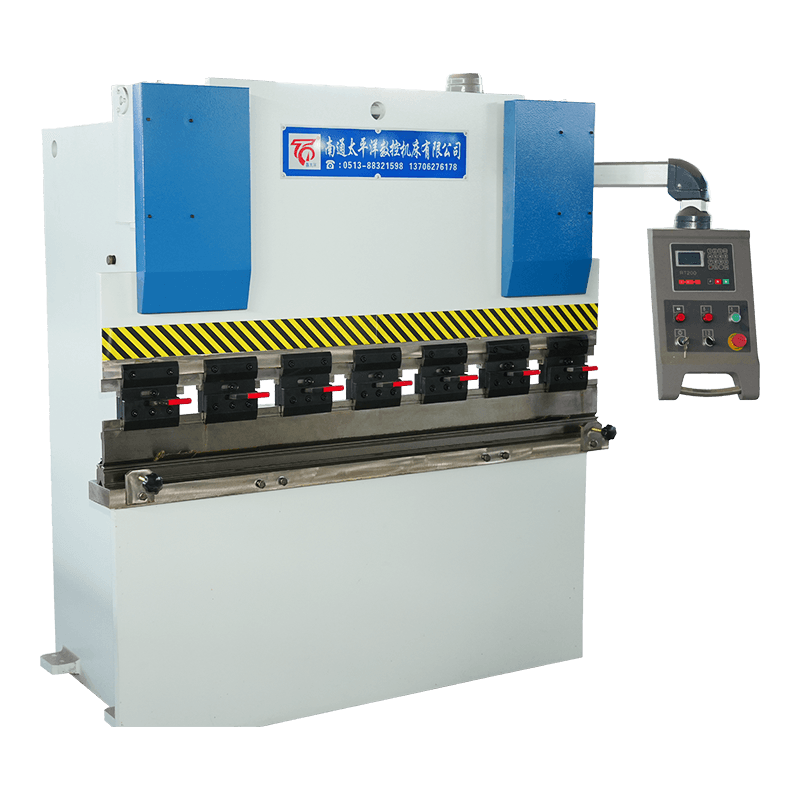 Cintreuse hydraulique de tôle WC67Y-Series Une presse plieuse NC économique avec commande E21 ou RT200, adaptée à la fabrication, au CVC et à la fabrication générale. Voir le produit →
Machines CNC synchrones à arbres de torsion reliez deux cylindres avec une barre de torsion afin que les deux extrémités du vérin se déplacent ensemble, et ajoutez une commande numérique pour la profondeur du vérin et la position de la butée arrière. Ils maintiennent mieux l'angle qu'une butée purement mécanique, stockent les programmes pour les travaux répétés et gèrent les lots mixtes beaucoup plus confortablement, à un coût plus élevé modéré.
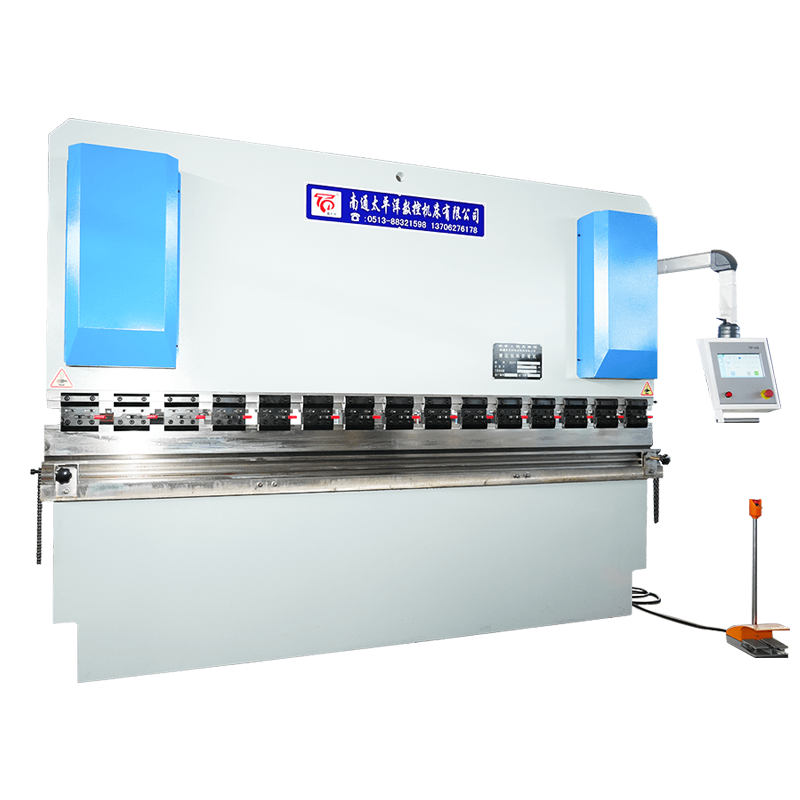 Machine à cintrer hydraulique CNC synchrone à axe de torsion série WC67K Presse plieuse CNC de milieu de gamme avec commande TP10S ou DA41T, positionnée entre les options d'arbre de torsion et de servomoteur électrohydraulique. Voir le produit →
Machines CNC à servomoteurs électro-hydrauliques contrôlez chaque cylindre en boucle fermée à l'aide de vannes proportionnelles et d'échelles linéaires, de sorte que la position du vérin est mesurée plutôt que supposée, et la commande peut corriger le retour élastique et la déviation à la volée. Ils constituent la bonne réponse lorsque la tolérance angulaire est étroite, lorsque les lots sont petits et mélangés ou lorsqu'un opérateur doit faire fonctionner plusieurs machines.
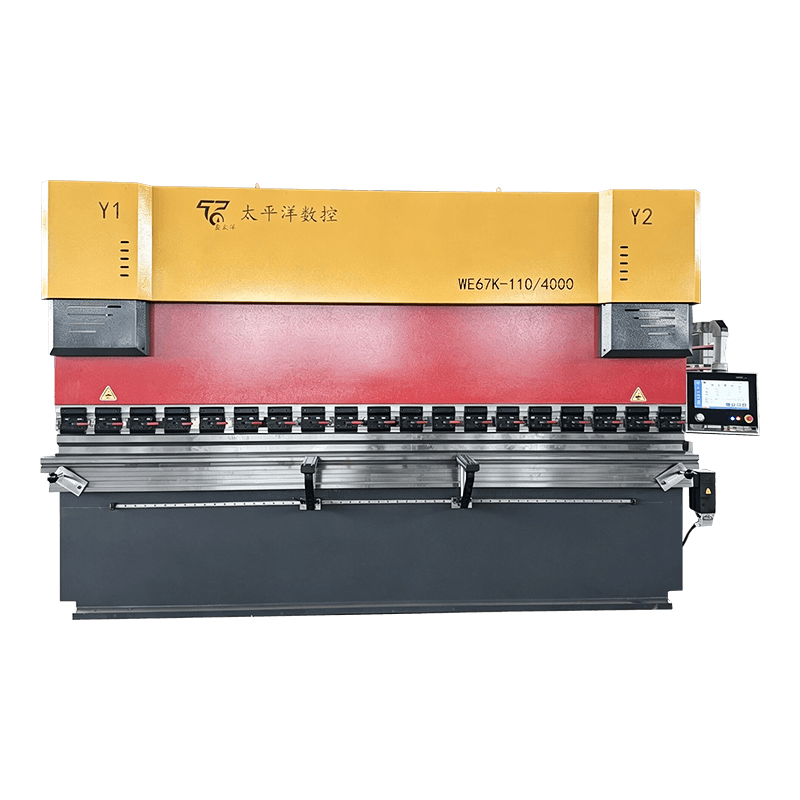 Machine à cintrer hydraulique CNC servo électrohydraulique série WE67K Presse plieuse de précision haut de gamme avec contrôle en boucle fermée et options Delem, ESA ou Cybelec pour le travail de tôlerie complexe. Voir le produit →
Si vous vous situez encore au milieu de cette fourchette, une comparaison pratique des types de lecteurs et des avantages de chacun est présentée dans ce guide pour choisir la bonne cintreuse de plaques CNC .
La même épaisseur et la même matrice peuvent exiger une force très différente en fonction de la distance parcourue par le poinçon dans le matériau. Le cintrage à l'air, où la feuille touche uniquement les épaulements de la matrice, constitue la ligne de base. Le bottoming et le monnayage multiplient ce chiffre, et le multiplicateur est la raison pour laquelle une machine qui plie confortablement 4 mm dans l'air peut avoir des difficultés avec la même feuille sous un outillage de monnayage.
La conséquence pratique est simple. Si vous achetez du tonnage pour le pliage à l'air et que vous passez plus tard à des outils de frappe pour atteindre un rayon intérieur serré, vous risquez de vous retrouver en dehors de la capacité nominale de la machine sur un travail que vous pensiez être tout à fait à l'intérieur de celle-ci.
Comprendre la géométrie de la zone de pliage explique la plupart des décisions de spécification ci-dessus. La pointe du poinçon presse la feuille dans l'ouverture en V de la matrice ; les épaulements de la matrice définissent le rayon intérieur ; l'ouverture de la matrice détermine à la fois la force requise et la longueur minimale de la bride.
La plupart des litiges après livraison proviennent d’une spécification incomplète plutôt que d’une machine défectueuse. Une enquête utile indique la qualité du matériau et la plage d'épaisseur, la longueur de courbure maximale, le plus petit rayon intérieur, la bride minimale, la tolérance d'angle en degrés, la norme d'outillage que vous souhaitez utiliser et la norme de sécurité à laquelle la machine doit répondre. En Europe, les presses plieuses hydrauliques sont généralement spécifiées par rapport à la norme EN 12622 ; les acheteurs d’autres régions doivent indiquer explicitement les exigences locales équivalentes.
Une question à poser avant de signer. Demandez au fournisseur de confirmer le tonnage disponible sur toute la longueur nominale, pas seulement à mi-portée, et d'indiquer comment la machine compense la déflexion du vérin. Un fabricant avec une ingénierie interne, telle que Machine-outil CNC Nantong Pacifique , devrait être en mesure de répondre aux deux par écrit.
Il forme une feuille plate en angles, canaux, boîtes et profils incurvés en pressant le matériau entre un poinçon et une matrice. Les utilisations typiques incluent les enceintes, les conduits, les supports, les pièces de châssis, les panneaux de toit et de mur, ainsi que toute pièce où une ébauche plate doit prendre une forme tridimensionnelle.
Pour le pliage à l'air, multipliez 650 par le carré de l'épaisseur, divisez par l'ouverture de la matrice en V et multipliez par la longueur du pliage en mètres. Appliquez ensuite un facteur matériau : environ 1,5 pour l'inox et 0,5 à 0,6 pour l'aluminium. Ajoutez de la marge si vous prévoyez d'utiliser des outils de frappe.
Les machines hydrauliques conventionnelles conviennent aux travaux simples et répétitifs à 90 degrés pour lesquels le temps de configuration n'est pas critique. Les machines CNC, en particulier les types à servomoteurs électro-hydrauliques, sont rentabilisées lorsque la composition des tâches varie, que la tolérance angulaire est étroite ou que le même opérateur utilise plusieurs machines.
La fissuration provient généralement d'un pliage sur un bord cisaillé ou découpé au laser avec un rayon intérieur trop petit pour le matériau, ou d'une ligne de pliage s'étendant dans le sens du laminage. Le retour élastique est inhérent à la flexion à l'air et augmente avec la résistance à la traction, il nécessite donc une correction d'angle en flexion excessive ou en boucle fermée.
C’est possible, à condition que la machine ait suffisamment de tonnage pour le travail le plus épais et suffisamment de longueur pour le travail le plus long, et à condition que vous acceptiez que les matériaux minces puissent nécessiter un outillage différent. Les feuilles minces nécessitent une matrice étroite et souvent un poinçon plus pointu ; les tôles épaisses nécessitent une matrice large et un tonnage plus élevé.
Vérifiez la rectitude du vérin et les fissures du châssis, les fuites hydrauliques, les joints des cylindres, l'état de la barre de torsion ou des servovalves, la disponibilité du contrôleur et le support des pièces de rechange. L'outillage vaut souvent plus que la machine, alors assurez-vous que le poinçon et la matrice sont assortis et ne sont pas usés au-delà du point de maintenir un angle.
Produits connexes
Contactez-nous
Adresse d'usine
Parc industriel de Xichang, ville de Chengdong, Haiancity, Nantong City, province du Jiangsu, Chine
Téléphone
+ 86-13906278466
produits
Code QR