Oct 19, 2026
Un fabricant examinant trois devis pour un panneau de protection de 3 m commence généralement par la commande : 2 axes, 4 axes ou servoélectrohydraulique. C’est le mauvais côté de la décision. La machine doit d'abord s'adapter à l'enveloppe de la pièce : épaisseur, longueur de pliage, retour élastique du matériau et rayon intérieur le plus petit que l'outillage peut produire. La CNC répète ensuite un processus efficace ; cela n’en crée pas.
La même logique s’applique au cisaillement, au laminage, au pressage et au cintrage de profilés. Adaptez la famille de machines à l'opération, puis utilisez les spécifications de contrôle pour juger de la répétabilité et du changement. L'achat d'un équipement de traitement des métaux CNC est réussi lorsque le premier cycle de production est ennuyeux : même angle de pliage, même longueur de coupe, même diamètre laminé et aucune retouche surprise.
Le terme est souvent utilisé de manière vague. Dans un atelier de fabrication, cela désigne généralement les machines qui coupent et façonnent les tôles, les plaques et les profilés, et non les centres de fraisage. La décision d'achat est divisée en cinq familles, et chaque famille se pose une « première question » différente qui décide si la machine gagnera sa place au sol.
| Famille de machines | Emploi principal | Ce que la CNC ajoute | Objectif de sélection |
|---|---|---|---|
| Presse plieuse | Plie la feuille en angles et en profils | Positionnement de la butée arrière, profondeur du vérin, stockage des données d'angle | Tonnage au mètre, longueur de pliage, outillage, couronnement |
| Cisaille guillotine | Coupe les tôles et les plaques à la longueur souhaitée | Butée arrière, contrôle de course, réglages de l'écartement des lames | Épaisseur, longueur de coupe, maintien, contrôle de la distorsion |
| Rouleau à plaques | Forme des cylindres, des arcs et des coques | Position du rouleau, séquence de pré-courbure, répétition des recettes | Nombre de rouleaux, précintrage, diamètre, épaisseur, extrémités plates |
| Presse hydraulique | Formes, estampages, redressages et assemblages | Contrôle de la pression et de la course, stockage des recettes | Tonnage, taille du lit, lumière du jour, vitesse, surveillance |
| Cintreuse de profils | Angles de courbes, canaux, tubes et sections | Positionnement des rouleaux et séquences de pliage répétables | Taille du profil, rayon, outillage, retour élastique |
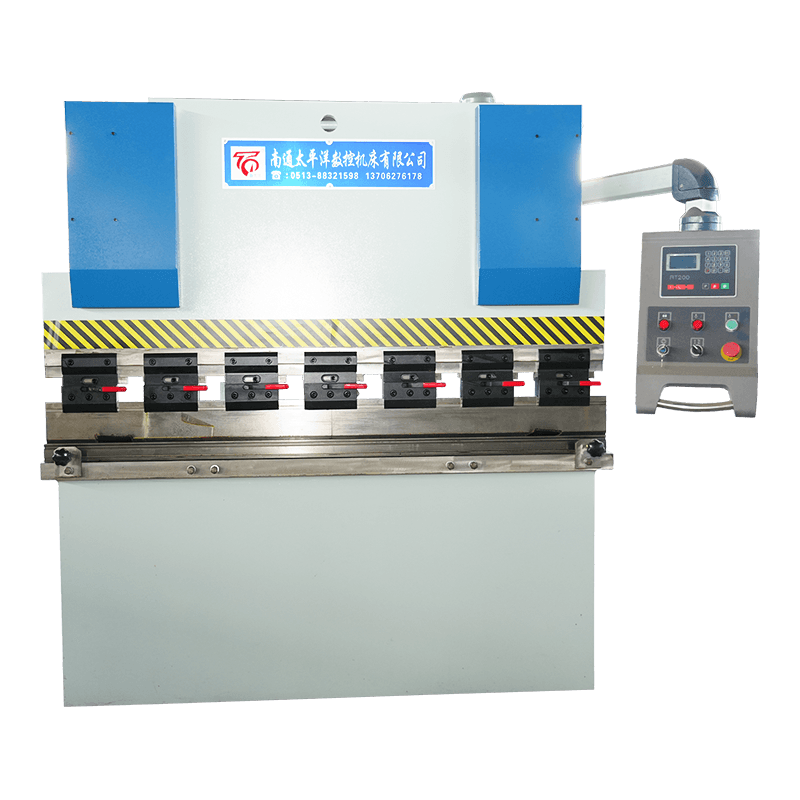
Une presse plieuse est dimensionnée par la charge qu'elle peut supporter en bas de la course, et non par le numéro sur la commande. Pour un matériau et une épaisseur donnés, le tonnage requis augmente avec la longueur de pliage et diminue avec une ouverture de filière en V plus large. Le tableau de tonnage du constructeur de machines est la source fiable. Deux autres points sont à l'origine des premiers problèmes : le banc et le vérin peuvent-ils supporter la charge sur toute la longueur sans déformation, et l'outillage peut-il produire le rayon intérieur requis sans marquer la surface ?
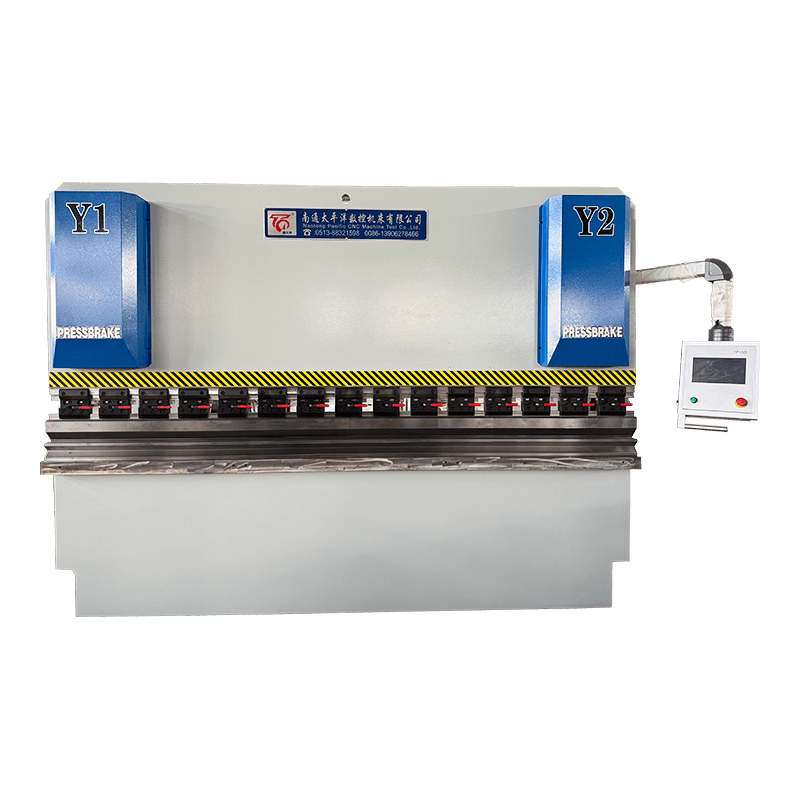
L’architecture de contrôle compte ensuite. Une presse plieuse hydraulique conventionnelle peut convenir à un travail simple et à faible mélange. Une machine CNC synchrone à axe de torsion ajoute un positionnement contrôlé de la profondeur et de la butée arrière. Une machine CNC à servomoteur électrohydraulique est choisie lorsque la cohérence de l'angle et le changement sont importants sur un mélange plus large. Dans la structure de produit répertoriée, la série WE67K est une cintreuse de tôle hydraulique CNC à servomoteur électrohydraulique ; le WC67K est synchrone sur l'axe de torsion ; la WC67Y est une machine hydraulique sans CNC dans le nom du modèle.
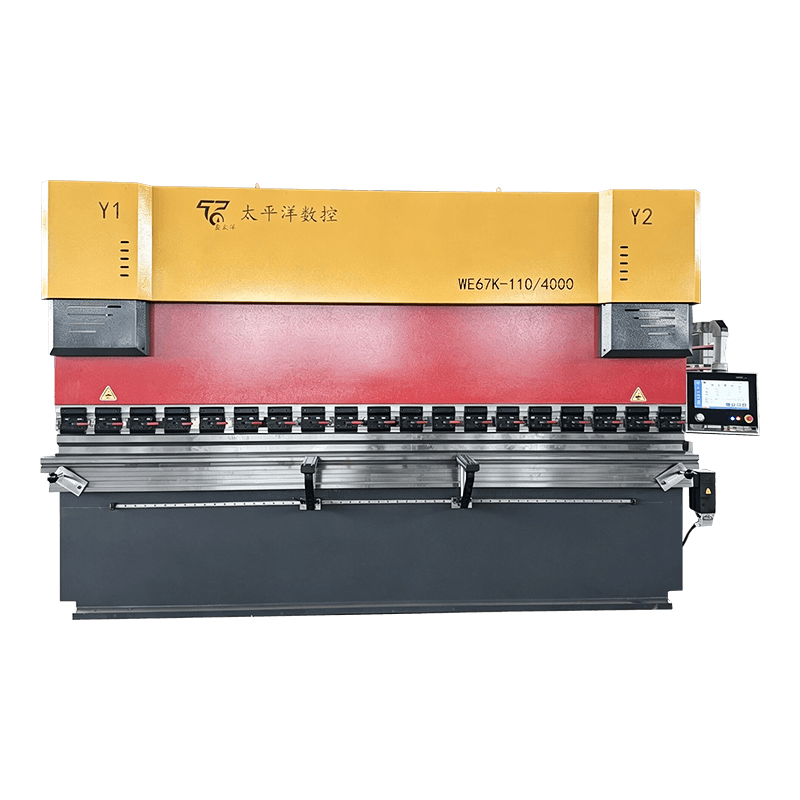 Machine à cintrer hydraulique de tôle CNC, servo électrohydraulique série WE67K La presse plieuse hydraulique servo-hydraulique CNC série WE67K est une solution de pliage de précision haut de gamme développée par Nantong Pacific CNC Machine Tool Co., Ltd. Voir le produit →
Pour une séquence d'achat plus approfondie, consultez ce guide pour choisir une cintreuse de plaques CNC . L'ordre utile est l'enveloppe des pièces, l'outillage, le tonnage, les axes de contrôle, puis la recette. En inversant cet ordre, les ateliers se retrouvent avec une machine bien équipée qui ne peut pas exécuter le travail qui le justifiait.
Vue isométrique simplifiée. Les proportions sont illustratives et non un dessin machine.
Les cisailles à guillotine et à poutre oscillante effectuent toutes deux des coupes droites, mais elles gèrent différemment le déplacement du râteau et de la lame. Une guillotine hydraulique avec une butée arrière CNC est courante pour les plaques et les flans longs ; une machine à poutre pivotante peut convenir à des tôles plus légères et à des travaux mixtes. Le chèque d’achat n’est pas seulement le taux de coups. Confirmez l'épaisseur et la longueur maximales, le réglage de l'écartement des lames, la force de maintien, la répétabilité de la butée arrière et si les bandes étroites vont s'enrouler.
La série QC11Y/K est une guillotine hydraulique CNC ; le QC12Y/K est une poutre pivotante hydraulique CNC. Les deux sont des sélections au niveau de la série, ce qui ne garantit pas que n'importe quelle épaisseur coupera proprement. L’état de la lame, la résistance du matériau et la technique de l’opérateur déterminent toujours la qualité du tranchant.
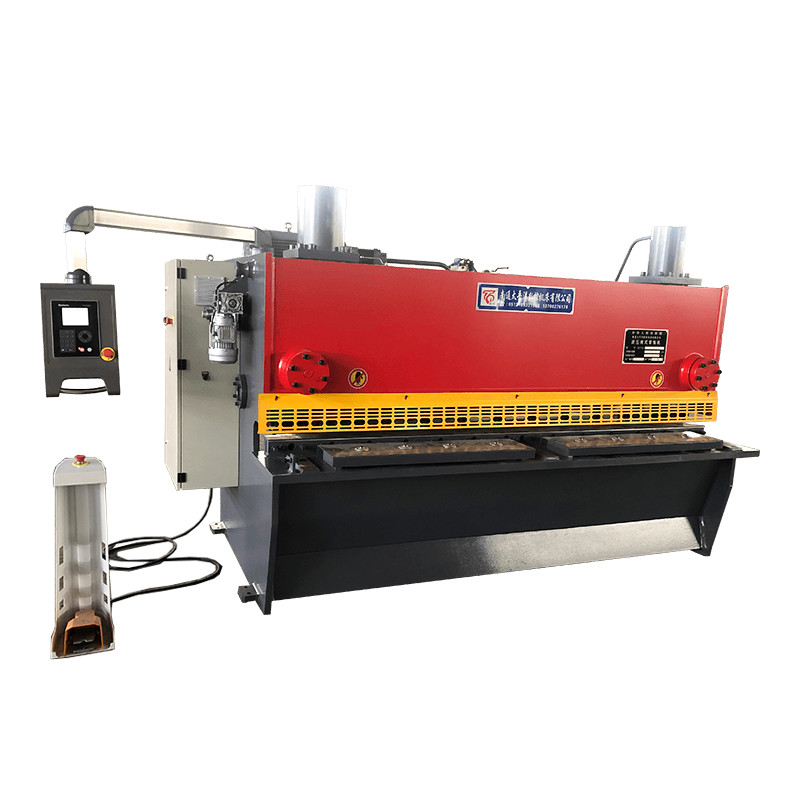 Cisaille à guillotine hydraulique CNC QC11Y/K Examinez cette option de guillotine hydraulique lorsque vous comparez des séries de cisailles ; il couvre une épaisseur de plaque de 6 à 25 mm et un réglage motorisé du jeu de lame pour une coupe précise. Voir le produit →
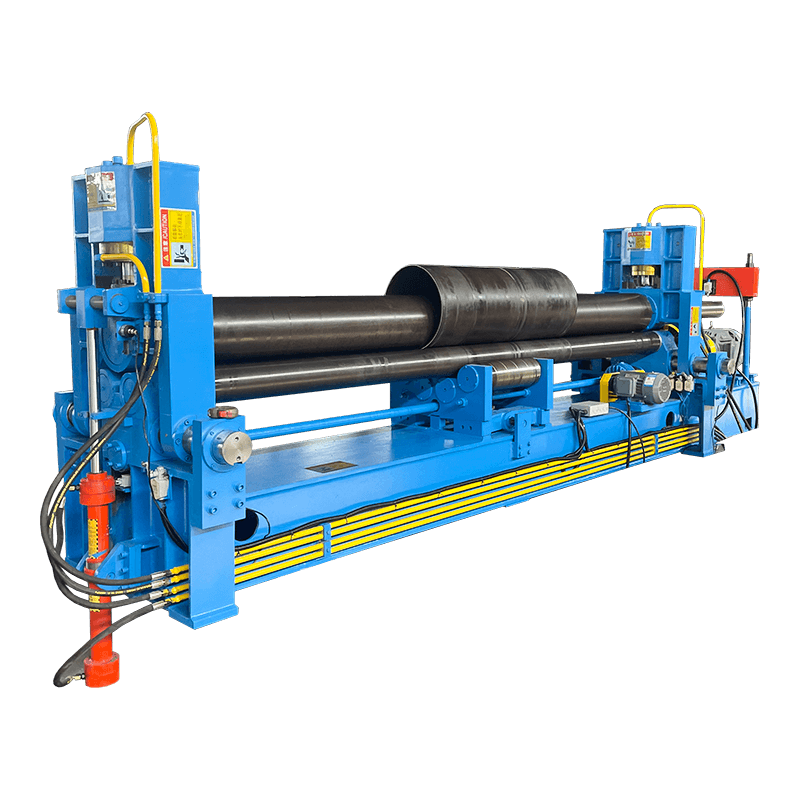
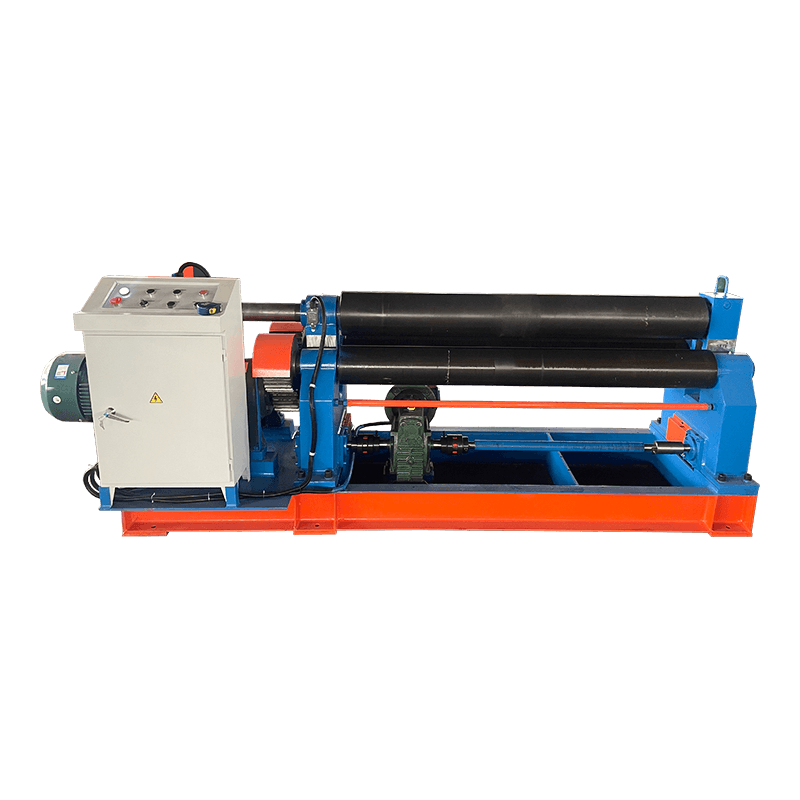
Le roulement semble simple jusqu'à ce que le premier cylindre ait des extrémités plates. Les machines symétriques à trois rouleaux constituent la base. Les machines hydrauliques universelles à trois rouleaux ajoutent la possibilité de positionner les rouleaux pour le précintrage ; les machines à quatre rouleaux réduisent la manipulation et peuvent pré-courber les deux extrémités plus facilement. Les séries W11, W11S et W12 de la gamme de produits suivent cette progression. Pour une coque de navire, les données clés sont l'épaisseur de la plaque, la limite d'élasticité, le diamètre fini, la longueur de la coque et la longueur à plat autorisée.
Une machine capable de rouler le diamètre mais ne peut pas pré-courber l'épaisseur nécessitera une manipulation supplémentaire ou un travail secondaire. Demandez un essai incluant la qualité réelle du matériau et les pires conditions finales, et pas seulement une démonstration sur l'acier doux.
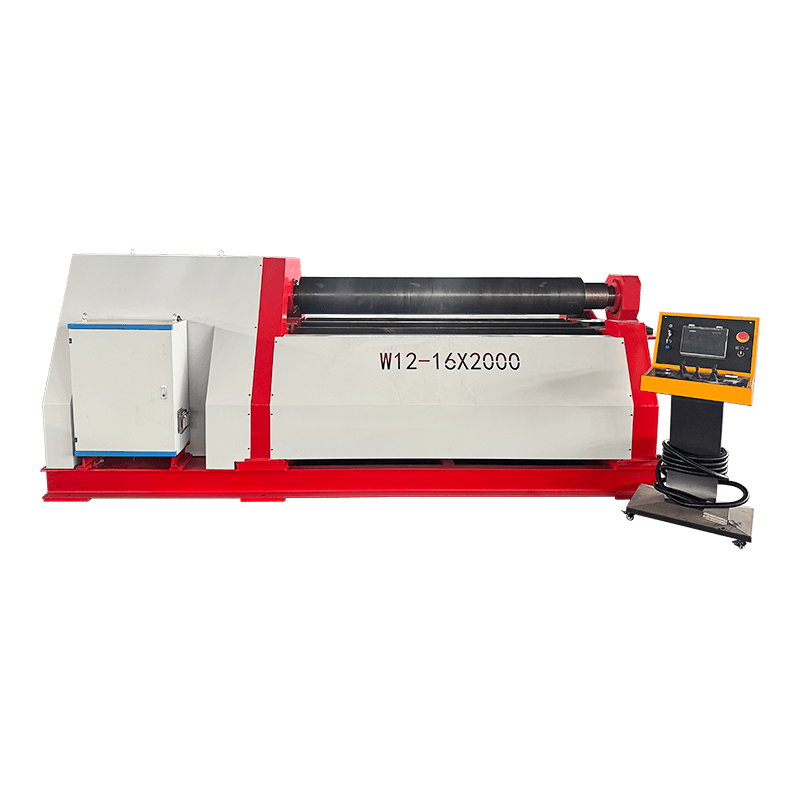 Machine à rouler les plaques hydrauliques à quatre rouleaux série W12 Considérez cette série de quatre rouleaux pour le pré-cintrage et le formage en une seule configuration ; Vérifiez la capacité du modèle par rapport à la qualité réelle du matériau et aux pires conditions avant la sélection. Voir le produit →
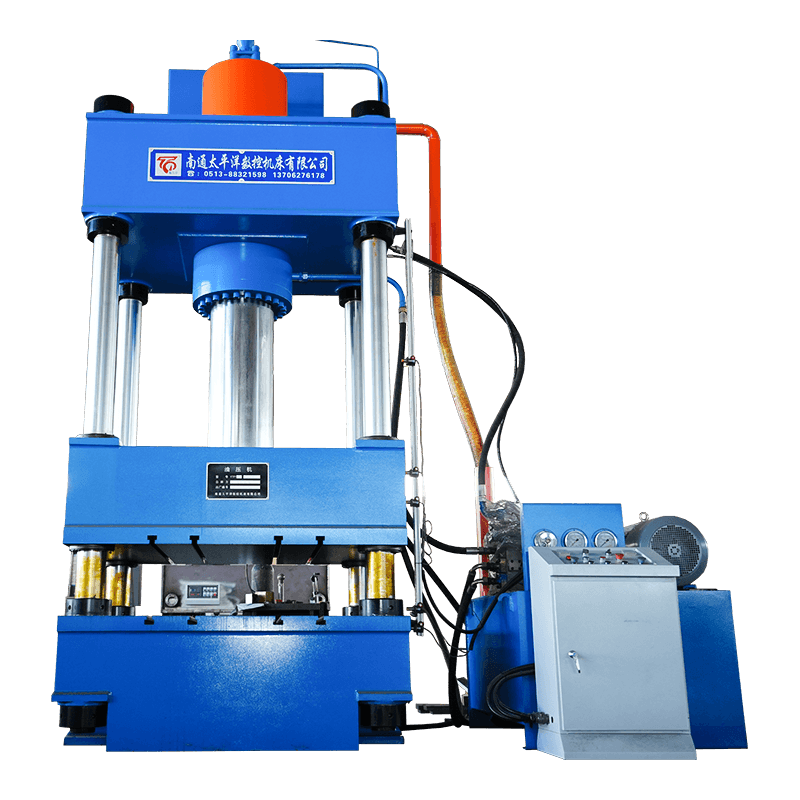
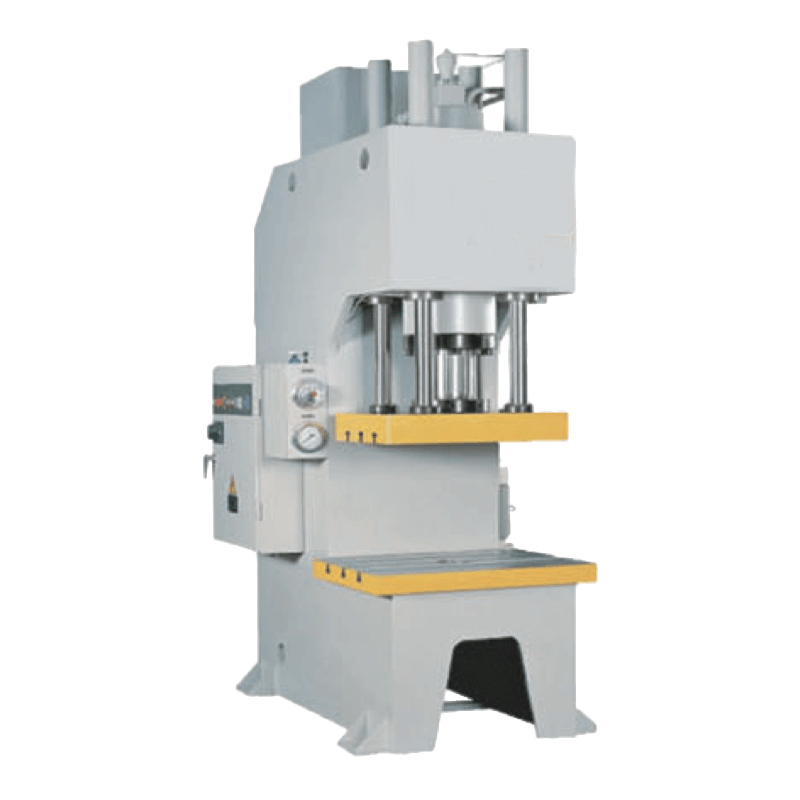
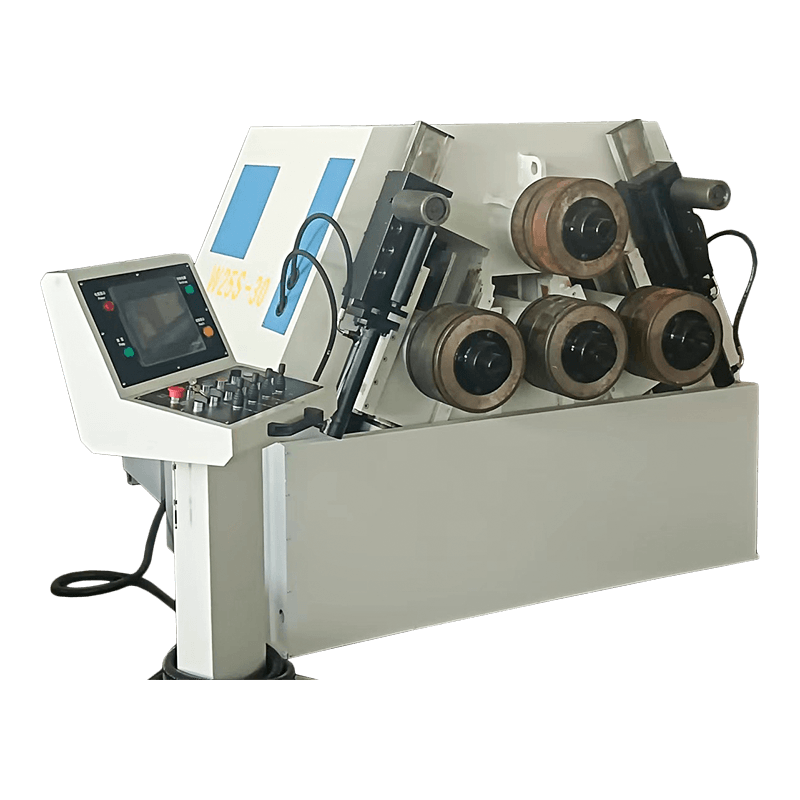
Les presses à quatre et à une colonne résolvent différents problèmes d’accès. Une presse à quatre colonnes offre un cadre rigide et un guidage uniforme pour le formage, l'emboutissage et le redressage ; une presse à une seule colonne ouvre l'avant et le côté pour les pièces longues ou encombrantes. Sur la fiche technique, comparez le tonnage, la taille du lit, la lumière du jour, la course, la vitesse d'approche et si le contrôle peut stocker des recettes. Pour les profilés, une rouleuse de profilés hydraulique telle que la W24S gère les angles, les canaux et les tubes, mais l'ensemble d'outillage et la compensation du retour élastique décident du résultat. Achetez le pack d'outillage avec la machine, pas après le premier travail.
Nantong Pacific CNC Machine Tool, basée dans la zone de développement économique et technologique de Haian, répertorie plus de 20 000 mètres carrés d'espace de production et une gamme de produits couvrant les machines de pliage, de cisaillement, de laminage, de presse hydraulique et de cintreuse de profilés. La société déclare fabriquer des séries standard et des équipements non standard et exporter vers l’Asie du Sud-Est, l’Europe, les États-Unis et le Moyen-Orient. Ces faits sont importants au stade de la présélection, mais ils ne remplacent pas un audit de processus.
Demandez le tableau de charge de la machine, le dessin de l'outillage, les schémas électriques et hydrauliques, la liste des pièces de rechange et une liste de contrôle de remise. Demandez qui prend en charge l'installation et quel délai de réponse est offert dans votre région. La structure du produit est large, mais le choix final dépend toujours de la pièce et du test de réception.
Source : Structure du produit de la machine-outil CNC Nantong Pacific. Les décomptes montrent les séries répertoriées, et non la capacité de production.
Ne laissez pas l'étiquette de contrôle décider de l'achat. Écrivez l'enveloppe de la pièce, le matériau, la tolérance et la taille du lot sur une seule page. Utilisez cette page pour dimensionner la presse plieuse, la cisaille, le rouleau, la presse ou la cintreuse de profilés. Comparez ensuite la manière dont chaque fournisseur prouve la machine de votre part. Si la partie d'essai est correcte, la conversation d'installation devient prévisible. Si ce n’est pas le cas, aucune spécification de contrôle ne sauvera le projet.
Il couvre les machines qui coupent et façonnent le métal, telles que les presses plieuses CNC, les cisailles guillotine, les rouleaux à plaques, les presses hydrauliques et les cintreuses de profilés. La commande gère les paramètres de positionnement et de processus reproductibles ; le châssis de la machine et l'outillage effectuent le formage.
Le prix dépend du type de machine, de sa taille, des axes de contrôle, de l'outillage et des exigences d'acceptation. Une petite presse plieuse hydraulique et un grand modèle de servomoteur électrohydraulique se trouvent dans des supports très différents. Demandez une panne de la machine, de l'outillage, de l'installation, de la formation et des pièces de rechange.
Une cintreuse hydraulique utilise la force hydraulique pour déplacer le vérin. Une machine à cintrer CNC ajoute un positionnement contrôlé du vérin et de la butée arrière, souvent avec des données d'angle et d'outillage stockées dans un programme. Certaines machines sont à la fois hydrauliques et CNC.
Commencez par le matériau le plus épais, la longueur de courbure maximale, le rayon intérieur le plus petit et le mélange de lots attendu. Vérifiez ensuite le tonnage par mètre, la déflexion du lit et du vérin, l'outillage, les axes de butée arrière et les dispositifs de sécurité. Exécutez un échantillon de pièce avant d’accepter la machine.
Vérifiez l'épaisseur et la largeur maximales, le diamètre de laminage minimum, la capacité de pré-cintrage, le positionnement du rouleau et la longueur plate laissée à chaque extrémité. Pour les tôles fortes, confirmez la limite d'élasticité pour laquelle la machine est conçue, et pas seulement la capacité de l'acier doux.
Oui, si le tonnage, la taille du lit, la lumière du jour, la course et la vitesse conviennent à l'outil. Le travail sur mesure nécessite également un jeu de matrices, un contrôle de la pression et une protection. Consultez le tableau de charge et effectuez un essai avec le matériau prévu avant d'installer la presse.
Produits connexes
Contactez-nous
Adresse d'usine
Parc industriel de Xichang, ville de Chengdong, Haiancity, Nantong City, province du Jiangsu, Chine
Téléphone
+ 86-13906278466
produits
Code QR