Oct 20, 2026
Acier doux de six millimètres, 3 000 mm de long, 250 pièces par mois. Ces trois chiffres déterminent davantage la machine à cintrer hydraulique dont vous avez besoin que n'importe quelle brochure : l'épaisseur définit le tonnage, la longueur de pliage définit la poutre et la taille du lot décide si une barre de torsion mécanique ou une servovalve en boucle fermée vaut la peine d'être payée.
La réponse courte est que les machines hydrauliques simples, les machines CNC synchronisées en torsion et les servomoteurs électrohydrauliques ne sont ni meilleures ni pires les unes que les autres : elles sont destinées à des travaux différents. Les tôles épaisses en grandes séries conviennent à une simple presse plieuse hydraulique avec une butée de profondeur mécanique. C'est sur des tôles fines en petits tirages avec des tolérances d'angle serrées que la synchronisation des servos gagne son prix en termes de temps de configuration uniquement. La CNC à barre de torsion se trouve au milieu et est la machine que la plupart des ateliers achètent réellement. Le reste de cet article vise à confirmer cette répartition par rapport à vos propres parties.
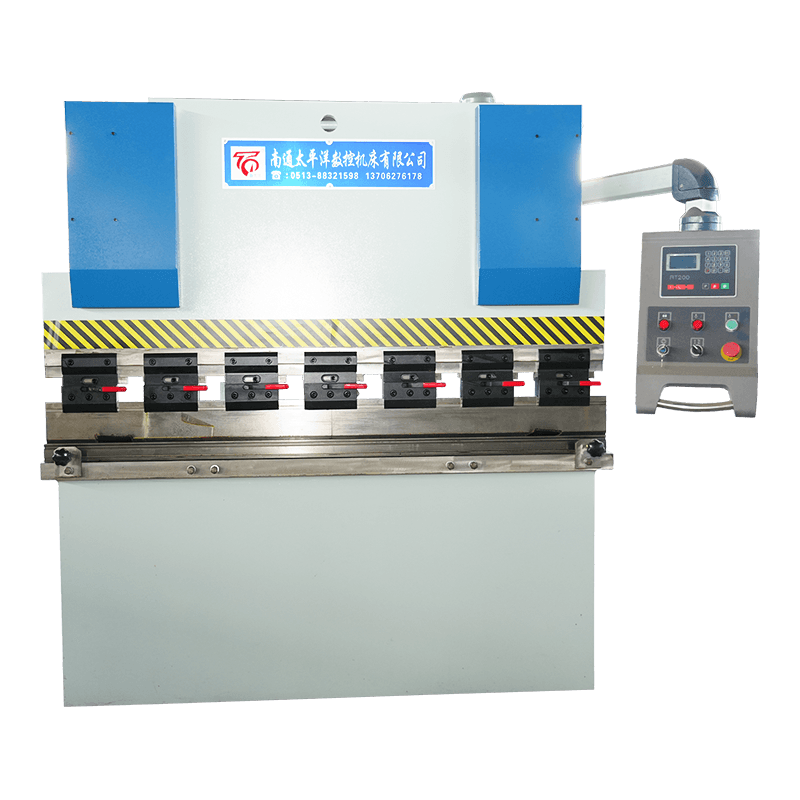
Une presse plieuse est une presse avec une butée de profondeur inhabituellement précise. Deux cadres latéraux portent un lit inférieur fixe contenant la matrice ; deux vérins hydrauliques situés dans la partie supérieure du châssis entraînent le vérin qui porte le poinçon. Une pompe délivre de l'huile à travers un bloc de vannes, le vérin descend jusqu'à une position programmée et l'angle de courbure dépend de la distance entre le poinçon dans la matrice. Il n'y a pas de « réglage d'angle » fixe nulle part dans la machine – seulement la profondeur et la réponse du matériau à celle-ci.
Trois éléments déterminent si le virage se répète mille fois : le degré de parallélisme du vérin lors de sa descente, la précision avec laquelle la profondeur est mesurée et si le lit est compensé pour la déviation provoquée par la force de flexion. La pression du système sur les machines de ce type se situe généralement entre 200 et 300 bars, mais ce n'est pas la pression qui contrôle la qualité, mais la position.
Le parallélisme est le point de séparation des trois familles de machines. Une simple machine hydraulique maintient le niveau du vérin grâce à une liaison mécanique et des butées fixes ; une machine synchronisée en torsion relie les deux cylindres ensemble avec un arbre de torsion et utilise un axe CNC pour la profondeur ; une servomachine électro-hydraulique donne à chaque cylindre sa propre valve proportionnelle et sa propre échelle linéaire, de sorte que les deux côtés sont corrigés indépendamment plusieurs fois par seconde.
Cette différence se manifeste sous forme de temps de préparation et de tolérance sur des feuilles minces. Sur une machine de torsion, un changement de matière ou d'angle signifie de nouvelles valeurs de profondeur et un essai de pliage ; sur une servomachine, ces valeurs sont inscrites dans le programme et Y1/Y2 sont en boucle fermée, ce qui est important lorsque vous exécutez 30 pièces différentes par semaine sur une feuille de 1,5 millimètres.
| Caractéristique | WC67Y hydraulique simple | CNC synchronisée en torsion WC67K | CNC servo électro-hydraulique WE67K |
|---|---|---|---|
| Synchronisation du bélier | Liaison mécanique | Arbre de torsion plus butées mécaniques | Servovalve plus échelles linéaires par cylindre |
| Contrôle de la profondeur | Volant ou simple CN | Axe Y CNC, motorisé | CNC avec boucle fermée Y1/Y2 |
| Configuration d'une nouvelle pièce | Le plus long, réglé par des virages d'essai | Modéré, angles stockés dans le programme | Valeurs les plus courtes et reproductibles |
| Meilleur ajustement | Tôle épaisse, profils simples, faible volume | Lots mixtes dans un atelier de travaux généraux | Feuille fine, angles serrés, travail répété |
| Coût relatif | Le plus bas | Milieu | Le plus haut |
Là où le juste milieu suffit, la machine à axe de torsion est généralement l'achat judicieux : elle gère un large mélange de travaux en acier doux et en acier inoxydable, conserve les réglages d'angle dans un programme et ne supporte pas le prix d'un système d'asservissement.
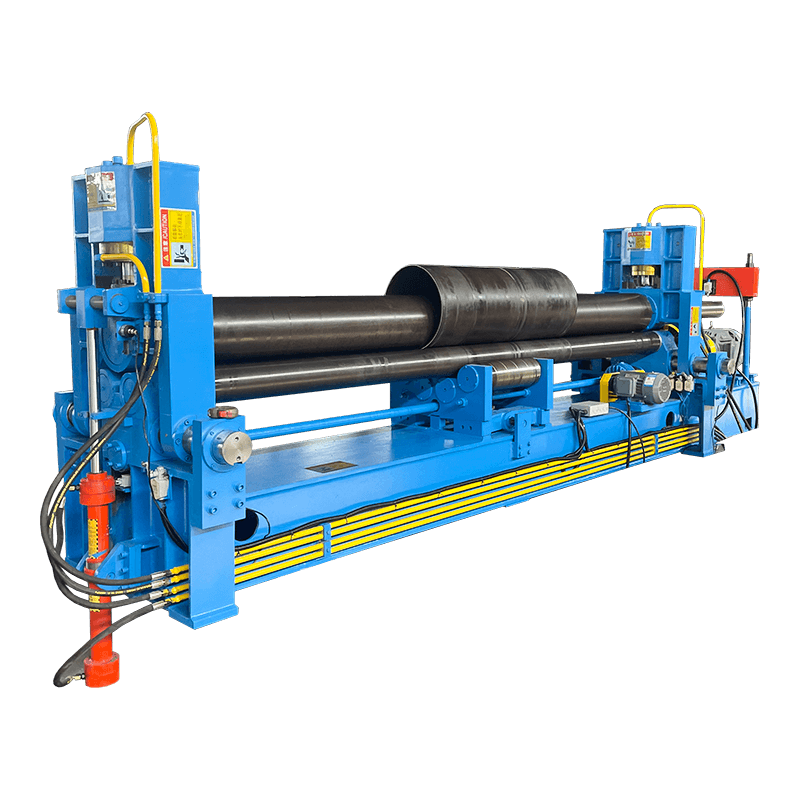
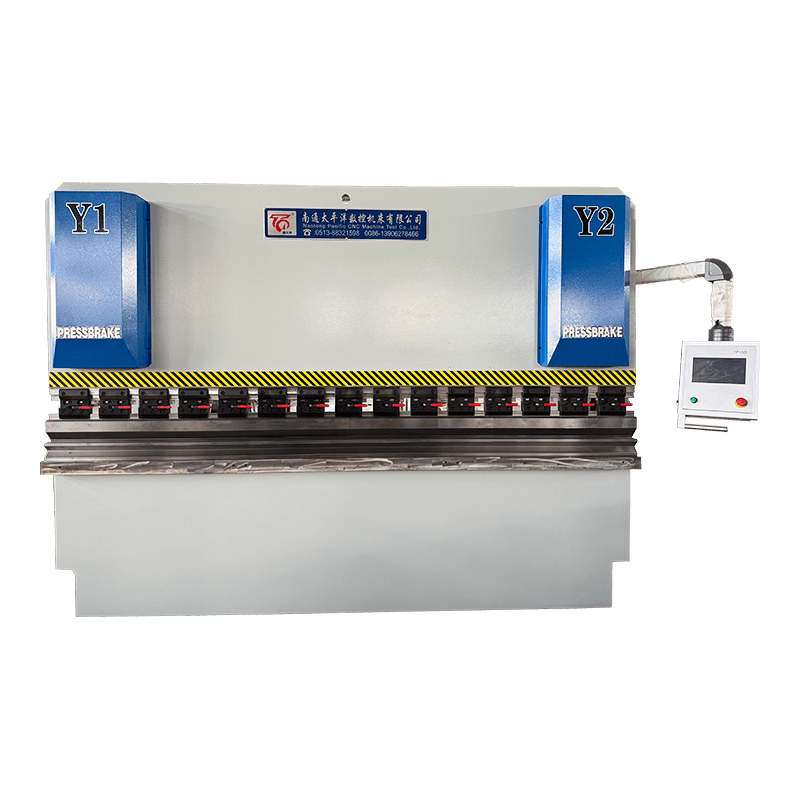
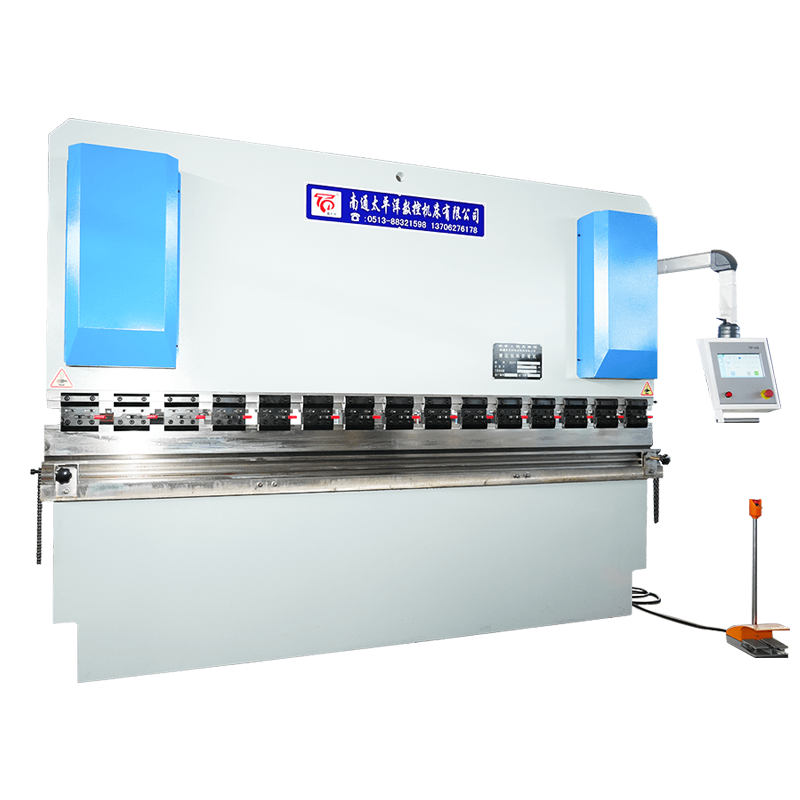 Frein de presse hydraulique CNC synchrone à axe de torsion WC67K Une presse plieuse CNC de milieu de gamme pour le travail mixte de l'acier doux et de l'acier inoxydable, avec des programmes d'angle enregistrés et une butée arrière et une course servocommandées. Voir le produit →
Le tonnage n'est pas une question de goût. Pour le cintrage à l'air de l'acier doux, une formule d'atelier réalisable est P (tonnes par mètre) ≈ 65 × t² / V, où t est l'épaisseur de la plaque et V est l'ouverture de la matrice. Le point de départ habituel est V = 8 × t. Une plaque de 6 millimètres tourne donc sur une matrice de 48 mm et nécessite environ 49 t/m ; sur un coude de 3 000 mm, cela représente environ 146 t, donc une machine de 160 à 200 t couvre le travail avec une marge de travail.
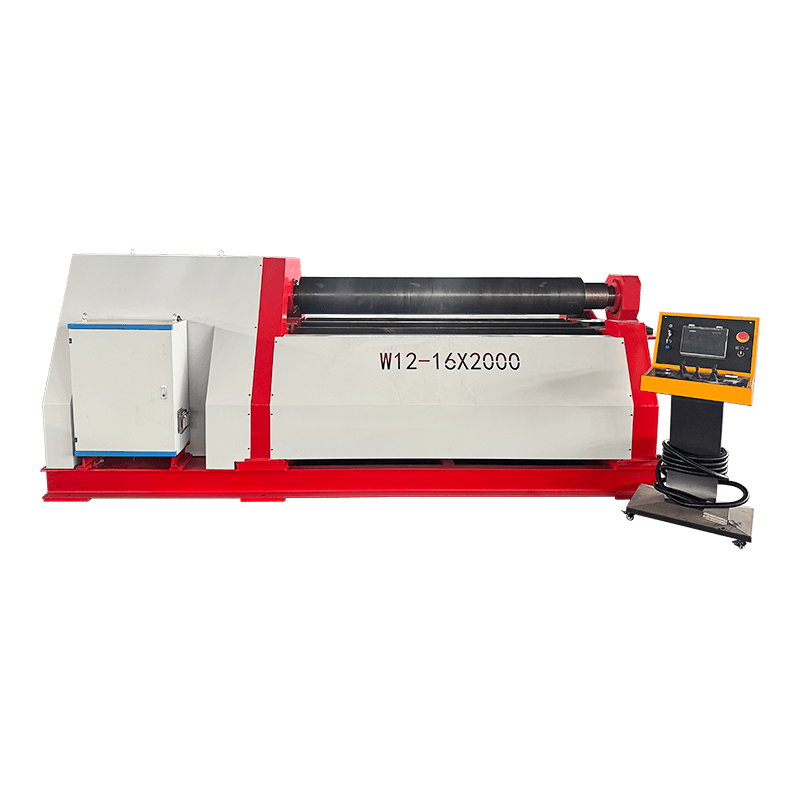
Pour les ateliers qui plient principalement des tôles plus lourdes dans des profilés simples, une machine hydraulique conventionnelle avec une butée arrière motorisée couvre le travail sans payer pour la synchronisation servo.
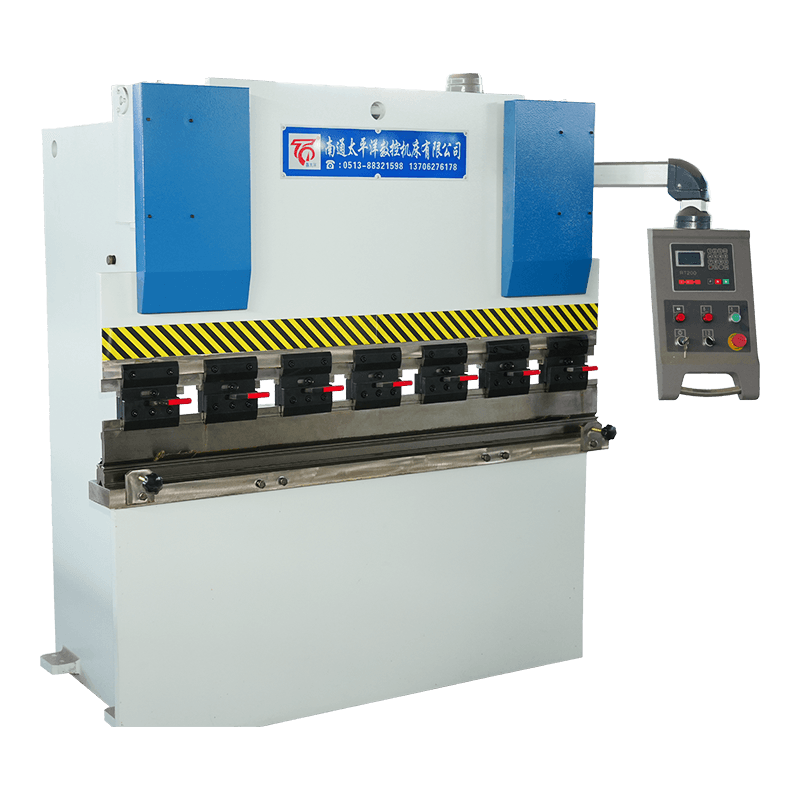 Presse plieuse hydraulique NC série WC67Y Presse-plieuse hydraulique NC économique pour tôles plus lourdes et profils simples, avec stockage de programme E21 ou RT200 et compensation manuelle en option. Voir le produit →
La plupart des plaintes d'angle ont quatre causes, dont une seule est le système de commande de la machine. Le premier est la déflexion : sous la charge, le bélier s'incline vers le haut au milieu et le lit s'incline vers le bas, de sorte qu'une courbure sur toute la longueur ressort plus profondément au centre qu'aux extrémités. Le couronnement – un ensemble de cales ou une compensation hydraulique dans le lit – est la solution standard, et il devrait figurer sur votre liste de spécifications si vous vous pliez régulièrement presque à pleine capacité.
La seconde est la variation matérielle. Les tolérances d'épaisseur de tôle signifient que deux tôles provenant de bobines différentes peuvent se plier différemment à la même profondeur de coulissement, c'est pourquoi le cintrage à l'air nécessite toujours une éprouvette au début d'un lot. Le troisième est le retour élastique, qui augmente avec la résistance à la traction - les nuances d'acier inoxydable et de faible alliage à haute résistance rebondissent sensiblement plus que l'acier doux et nécessitent soit une flexion excessive, soit une correction d'angle. Le quatrième est la température de l'huile : une machine qui fonctionne à froid le matin et à chaud l'après-midi peut dériver si la valeur de profondeur n'est pas compensée dans le contrôle. Sur une machine asservie, cette dérive est corrigée en continu ; sur une machine à torsion, ce n'est pas le cas.
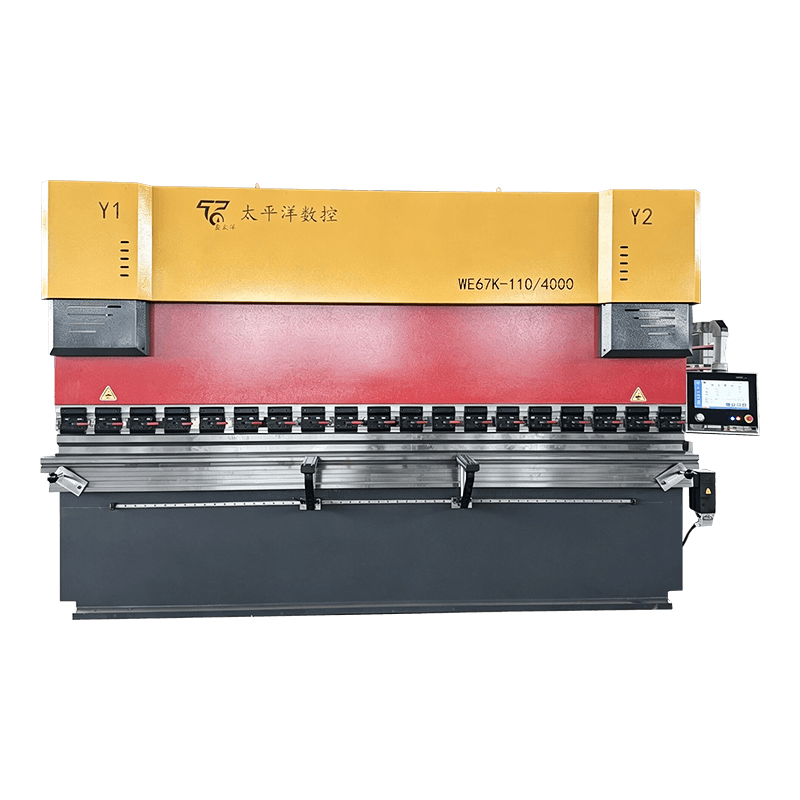 Presse plieuse CNC servo électrohydraulique WE67K Presse plieuse servo-synchronisée de haute précision avec butée arrière multi-axes et correction continue pour une précision de pliage constante sur toute la longueur de travail. Voir le produit →
Les presses plieuses hydrauliques tombent en panne à des endroits prévisibles, et presque toutes les pannes coûteuses commencent par des pannes bon marché. Le circuit hydraulique, la synchronisation et la butée arrière sont responsables de la majorité des arrêts imprévus, et une courte routine hebdomadaire en détecte la plupart avant qu'ils ne se transforment en un arrêt de production. Notre guide d'entretien de la cintreuse hydraulique couvre l'horaire complet; ce sont les cinq éléments qui valent la peine d’être effectués en premier.
Deux machines avec le même tonnage et la même longueur de pliage peuvent constituer des achats très différents, car le numéro de titre ne dit rien sur le contrôle, le bombage ou le test de réception. Mettez ce qui suit sur papier avant de comparer les prix.
| Article | Que déclarer | Pourquoi c'est important |
|---|---|---|
| Force nominale | Tonnage pour une ouverture de matrice et une résistance du matériau indiquées | Empêche la surcharge lorsque vous installez ultérieurement une matrice plus étroite |
| Longueur de courbure | Positions de flexion sur toute la longueur et décentrées | La déviation du cadre est pire aux extrémités |
| Répétabilité angulaire | Nombre de pliages d'essai et tolérance acceptée | Le seul chèque qui reflète la production réelle |
| Sécurité | Barrière immatérielle, commande bimanuelle, protection de soupape de décharge | Obligation légale et protection des opérateurs |
| Documentation | Schéma hydraulique, schéma de câblage, sauvegarde des paramètres | Réduit de moitié le temps de dépannage |
| Pièces de rechange | Kits de joints, éléments filtrants, composants de jauge arrière | Le temps d'arrêt dépend de ce qui est déjà sur votre étagère |
À titre de référence, Nantong Pacific CNC Machine Tool construit les trois architectures – servo hydraulique simple, synchronisé par torsion et électro-hydraulique – à Haian, Jiangsu, et exporte vers l'Asie du Sud-Est, l'Europe, les États-Unis et le Moyen-Orient. Vous pouvez consulter la gamme complète de presses plieuses aux côtés de cisailles, de laminoirs et de presses, ce qui est utile lorsqu'un seul fournisseur doit couvrir toute une ligne de fabrication plutôt qu'une seule machine.
La partie hydraulique décrit l'entraînement : la pression de l'huile déplace le vérin. CNC décrit le contrôle qui définit la profondeur du vérin, la position de la butée arrière et parfois le couronnement. La plupart des presses plieuses hydrauliques modernes sont sous une forme ou une autre CNC, de sorte que les deux termes se chevauchent plutôt que de se concurrencer.
Utilisez P (t/m) ≈ 65 × t² / V pour l'acier doux, avec V = 8 × t. Une plaque de 6 mm sur une matrice de 48 mm nécessite environ 49 t/m, donc un cintrage de 3 000 mm nécessite environ 146 t — une machine de 160 à 200 t le recouvre avec marge.
Le prix évolue en fonction du tonnage, de la longueur de pliage, du nombre d'axes CNC, du couronnement et de l'outillage. Deux machines de même taille peuvent atterrir très loin l'une de l'autre une fois la synchronisation des servos et une commande d'axe 3 1 ou 4 1 ajoutées, alors demandez un devis par rapport à vos propres dessins de pièces.
Suivez les intervalles du fabricant et prélevez un échantillon d'huile au moins une fois par an. La chaleur, la poussière et l'eau sont les causes habituelles d'une dégradation précoce, et les éléments filtrants doivent généralement être remplacés plus souvent que l'huile elle-même.
Oui, mais les nuances inoxydables et à haute résistance nécessitent plus de force et une meilleure compensation du retour élastique que l'acier doux. Dimensionnez la machine pour le matériau le plus dur de votre charge de travail prévisible plutôt que pour le travail actuel sur l'acier doux.
Barrières immatérielles ou protections laser au niveau de l'espace d'outillage, commande bimanuelle, soupape de décharge protégeant le circuit hydraulique contre les surcharges et butées mécaniques sur le vérin. Confirmez que la machine porte la certification requise sur votre marché avant son expédition.
Produits connexes
Contactez-nous
Adresse d'usine
Parc industriel de Xichang, ville de Chengdong, Haiancity, Nantong City, province du Jiangsu, Chine
Téléphone
+ 86-13906278466
produits
Code QR